

本機の保護筐体・インターロック・管理区域・保護具・遮光カーテンなど、安全対策の詳細は 「安全へのこだわり」ページ をご覧ください (JIS C 6802 / IEC 60825-1 クラス4対応)。
See the Safety Commitment page for full details on protective housing, interlocks, controlled area, PPE, and shielding curtain.
■ RSD-SUNMAX-FL-LCW-PRO 溶接機 Sタイプ(溶接・切断・サビ取り・焼け取り)

 RSD-SUNMAX-FL-LCW-PRO Sタイプ
品質・価格・サポート 業界No.1
即時償却可能です。
生産性向上要件証明書が必要な場合は、原則“受注時(出荷前)まで”に申出。納品後は発行可否保証なし/事務手数料対象
| 製品名 | ファイバーレーザー溶接機 | ||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 型式 | RSD-SUNMAX-FL-LCW-PRO Sタイプ | ||||||||||||||||||||||||||||||||||||
| レーザー形式 | ファイバーレーザー | ||||||||||||||||||||||||||||||||||||
| 波長 | 1080±10[nm] | ||||||||||||||||||||||||||||||||||||
| ファイバーコア径 | 25μm(1500W)/34μm(2000W)/50μm(3000W) | ||||||||||||||||||||||||||||||||||||
| 発振方法 | CW(連続) | ||||||||||||||||||||||||||||||||||||
| レーザー出力[W] |
1500 / 2000 / 3000 |
||||||||||||||||||||||||||||||||||||
| 連続加工時間(定格時間) | 制限なし 空冷式とは異なり、水冷式を採用している為、夏場の環境下でも長時間の稼働でもレーザーが安定して照射が行えます。 |
||||||||||||||||||||||||||||||||||||
| 加工速度[mm/s] | 0~120※ ※1.5kw時の最高溶接速度 |
||||||||||||||||||||||||||||||||||||
| 裏波能力[mm] | 1500W機:4.5mm 2000W機:6mm 3000W機:9mm ※隙間、開先無しでテスト 溶接速度に応じて溶け込み深さは変動します |
||||||||||||||||||||||||||||||||||||
| 溶接推奨板厚[mm] | 1500W:0.3mm~4.5mm程度 2000W:0.5mm~6mm程度 3000W:1mm~9mm程度 |
||||||||||||||||||||||||||||||||||||
| 最大切断能力 |
エアーまたは酸素使用時の推奨最大板厚 (鉄の場合) 1.5kw・・・6mm程度 2kw・・・8mm程度 3kw・・・12mm程度 (アルミ ステンレスの場合) 1.5kw・・・4mm程度 2kw・・・6mm程度 3kw・・・8mm程度 |
||||||||||||||||||||||||||||||||||||
| 洗浄(サビ取り)ビーム幅[mm]※注釈1 | F800(通常レンズ):1~120 F400(オプションレンズ):1~60 F150(溶接用焦点レンズ):1~30 |
||||||||||||||||||||||||||||||||||||
| スイング(ウォブリング)の有無 | 有り | ||||||||||||||||||||||||||||||||||||
| 溶接モード | 連続/パルス/鱗 | ||||||||||||||||||||||||||||||||||||
| 最大スイング幅(レーザー照射幅)[mm] | シングルワイヤーの場合:約6mm ダブルワイヤーの場合:約8mm |
||||||||||||||||||||||||||||||||||||
| 最大脚長[mm] |
*シングルワイヤーの場合 4mm |
||||||||||||||||||||||||||||||||||||
| 隙間有の溶接[mm] | シングルワイヤーの場合:約1.5mm(※ワイヤー径1.6mmの場合) ダブルワイヤーの場合:約3mm(※ワイヤー径2.0mmの場合) トリプルワイヤーの場合:約4.5mm(※ワイヤー径2.0mmの場合) |
||||||||||||||||||||||||||||||||||||
| 溶接可能素材 | 軟鋼、SS材、ZAM材、ステンレス、アルミ、銅、チタン、耐摩耗鋼板(HARDOX)など | ||||||||||||||||||||||||||||||||||||
| 機能切り替え方法 | レーザーヘッド・焦点レンズの交換 | ||||||||||||||||||||||||||||||||||||
| 機能 | 溶接 切断 洗浄(サビ落・塗料剥離・焼け取りなど) |
||||||||||||||||||||||||||||||||||||
| 制御設定方法 | タッチパネル式 操作パネル | ||||||||||||||||||||||||||||||||||||
| 操作パネルの対応言語 | 日本語 英語、中国語、韓国語、タイ語、ベトナム語、インドネシア語、ロシア語、ドイツ語、フランス語、スペイン語、ポルトガル語、トルコ語、ギリシャ語、チェコ語、スロバキア語、ポーランド語、ローマ語 |
||||||||||||||||||||||||||||||||||||
| 付属品 | こちらを参照してください | ||||||||||||||||||||||||||||||||||||
| トーチのケーブル長さ | 約9m 長さ変更する場合はオプション ※最長20m |
||||||||||||||||||||||||||||||||||||
| レーザーガン重量 | 約0.56kg(新型ガン SUP31T) | ||||||||||||||||||||||||||||||||||||
| ワイヤーチューブ | 標準5m 長さ変更する場合はオプション ※最長8m |
||||||||||||||||||||||||||||||||||||
| 電源(電圧/電流)(ご用意必要) |
動力(三相200V)から2線取り出し 1500W:30A 単独ブレーカー必要 電線5.5sq 2000W:40Aまたは50A 単独ブレーカー必要 電線5.5sq 三相200v 3000w:60A 単独ブレーカー必要 電線8sq ※アース必ず落とせる様にして下さい 発電機ご使用にあたっての工事対応例 単相220V-230vを供給できる環境 |
||||||||||||||||||||||||||||||||||||
| 定格容量[kVA] | 1500W機 : 6.5 2000W機 : 9.5 3000W機 : 13.3 ※電源設備(発電機等)ご使用の場合に必要な容量です |
||||||||||||||||||||||||||||||||||||
| 電線種類 | 1500/2000W: 600V CV 4Cx4SQ 3000W: 600V CV 5Cx6SQ 端子:1500/2000WはAWG(#)8 3000WはAWG(#)6 |
||||||||||||||||||||||||||||||||||||
| 接続図 | ・1000/1500/2000W ・3000W |
||||||||||||||||||||||||||||||||||||
| 実測 消費電力・電流・定格容量・力率など |
1500W機 30Aプラグ使用
2000W機 50Aプラグ使用
3000W機 60Aプラグ使用
3000W機の場合、380V出力の電圧レギュレータが付属します。発電機を使用する場合であっても、必ず発電機と溶接機の間に電圧レギュレータを入れて、接続してください。 |
||||||||||||||||||||||||||||||||||||
| 発電機の使用 | 発電機を使用して稼働する場合、以下の項目を満たす仕様の発電機を使用してください | ||||||||||||||||||||||||||||||||||||
| アシストガス(ご用意必要) | 窒素 アルゴン 酸素(切断のみ) クリーンエアー(切断/洗浄のみ・乾燥機+油分水分除去フィルターが条件・下記「エアー使用時の必要設備」参照) アルミはアルゴン推奨 チタンはアルゴン必須 窒素 7000ℓボンベ1本 溶接は窒素かアルゴンを使用します。アルミ溶接の場合はアルゴン推奨。それ以外の素材は窒素を基本使用します。 切断では、窒素、酸素、クリーンエアー サビ取り(レーザークリーニング)は、窒素、クリーンエアー ※洗浄(クリーニング)時もガスの供給は必須です(ノズル内の保護レンズを粉塵・ヒュームから守るため)。 ※エアーで運用する場合は、乾燥機(エアードライヤー)と油分・水分を除去する高性能フィルターを通したクリーンエアー(JIS B 8392-1 [2:5:2] 以上)が必須です。コンプレッサーはオイルフリー型を推奨します(オイル式は条件付きで可。詳しくは下記「エアー使用時の必要設備」をご覧ください)。油分や水分を含んだ空気を使用しますと、保護レンズの汚損により交換頻度が増し、光学系の故障の原因となりますのでご注意ください。 |
||||||||||||||||||||||||||||||||||||
| エアー使用時の必要設備(エアーで切断・洗浄する場合) |
切断・洗浄(サビ取り)をエアー(エアーコンプレッサー)で行う場合は、下記のエアー品質と設備が必要です。 【必要なエアー品質】JIS B 8392-1:2012(ISO 8573-1:2010)クラス [2:5:2] 以上 ・固形粒子:クラス2(0.01μm級のフィルターで除去) ・水分:クラス5(圧力下露点 +7℃以下) ・油分:クラス2(全油分 0.1mg/m3以下) 【必要な設備】コンプレッサーと本機の間に、下記の2点を必ず設置してください。 ① エアドライヤー(冷凍式・圧力下露点 +7℃以下の機種) ② 0.01μm級の油分・水分除去フィルター(オートドレン付き) 配管の順番:コンプレッサー → エアタンク → ①エアドライヤー → ②油分・水分除去フィルター → 本機 ※エアドライヤー内蔵のコンプレッサーをお使いの場合も、②のフィルターは必要です。 【②フィルターの参考機種】前田シェルサービス製「3in1マルチ・ドライフィルター」(製品ページ) ・0.01μm以上の固形粒子を除去、出口オイルミスト濃度 0.01mg/m3以下(ISO 8573-1 固形粒子・オイル 等級1対応) ・オートドレン内蔵、エレメント交換は工具不要 ・T-103A-1000(Rc1/4・最大流量 300[L/min]) ・T-105A-1000(Rc3/8・最大流量 750[L/min]・エレメント交換時期が分かる圧力計付き) ※エレメントは6~10ヶ月(約1,000時間)ごとに交換してください。 【オイル式コンプレッサーの場合(条件付きで使用可)】 オイルフリー型を推奨しますが、下記の条件を満たす場合はオイル式もご使用いただけます。 ・配管の順番:コンプレッサー → エアタンク → ①メインラインフィルター → ②エアドライヤー(冷凍式・圧力下露点 +7℃以下) → ③0.01μm級の油分・水分除去フィルター → ④活性炭フィルター(推奨) → 本機 ・①はドライヤーを油から守るため、オイル式では必須です。④は油の蒸気・臭いを除去します(③の後ろに設置)。 ・すべてのフィルターをオートドレン付きとし、ドレン・差圧の点検とエレメント交換を定期的に行ってください(オイル式は交換時期が早まります)。 ・ドレンには油が含まれるため、そのまま排水せず適切に処理してください。 ・導入直後は保護レンズの汚れをこまめに確認し、曇りや油染みが出た場合はすぐに使用を止めてフィルターを点検してください。 ※コンプレッサーの種類(オイルフリー・オイル式)を問わず、エアーへの油分・水分の混入による保護レンズ・光学部品・レーザーガンの故障は、保証の対象外となります。 |
||||||||||||||||||||||||||||||||||||
| ガス調整器(ご用意必要・オプション) |
■ レギュレーターの要件 ・二次側(出力)が 0.2~0.6MPa の範囲で調整できるもの (参考モデル:ユタカ製 GF1-2506-RX-V) ・ボンベ取付口金に適合するもの ※ガス販売店にボンベ(窒素またはアルゴン)とセットでご依頼いただくのが確実です ※アルミ溶接を行う場合のみアルゴンを推奨いたします ■ ご用意いただくカプラ一式(弊社よりレギュレーター購入の場合弊社が用意します) ・レギュレーターの出力側に「ワンタッチカプラー(ソケット)」を1個お取り付けください。 取付ネジ:R1/4(レギュレーター出力口 Rc1/4 メネジへねじ込み) 市販のエア用ワンタッチカプラ(ハイカプラ等)のソケットで結構です ねじ部はシールテープを施工してください ・ウレタンホース外径10mm 内径6.5mm ・異径ワンタッチ繋手10mm×6mm(外径) ▶ ガス調整器・エア接続の詳細ご案内はこちら |
||||||||||||||||||||||||||||||||||||
| 溶接ワイヤー(ご用意必要) | 対応サイズ:φ0.8、φ1.0、φ1.2、φ1.6 5~20Kgリール使用可 Φ0.9やΦ1.4などを使用したい場合はその値に近いローラーを使用 ※フラックス入りワイヤー使用禁止 |
||||||||||||||||||||||||||||||||||||
| 冷却水(ご用意必要) | 11L 精製水又は準ずる水とクーラント・不凍液を希釈して使用 納品時にクーラント液はサービスされます |
||||||||||||||||||||||||||||||||||||
| 冷却方式 | 水冷(クーラー・ヒーター内蔵) | ||||||||||||||||||||||||||||||||||||
| 推奨稼働温度 | 0~35 [℃] ※0度以下になる場合はクーラント液を使用 |
||||||||||||||||||||||||||||||||||||
| 作業環境湿度 | < 80 [%] ※湿度が高い場合は結露の危険性があります |
||||||||||||||||||||||||||||||||||||
| ランニングコスト(1000W) (溶接加工を1時間連続して行った場合 : 実測値に準拠) |
ランニングコストは、電気、ガスの料金がかかります。 |
||||||||||||||||||||||||||||||||||||
| 外寸 (幅X奥行X高さ) [mm] | 536 x 1029 x 717(1500W・パトランプを含む高さ 1017) 600 x 1050 x 755(2000W) 730x1120x855(3000W) パトランプ(オプション):335 変圧器:550x450x1150(3kwのみ) ※ 突起部含む |
||||||||||||||||||||||||||||||||||||
| 木枠梱包サイズ (幅X奥行X高さ) [mm] | 本体:1050 x 1260 x 760(1500/2000W) シングルワイヤーフィーダー:640 x 700 x 340 付属品:535 x 340 x 700 ※ ロット時期によって多少異なる場合があります |
||||||||||||||||||||||||||||||||||||
| 重量 [kg] | 130(1500/2000W) 190(3000W) |
||||||||||||||||||||||||||||||||||||
| 設置場所の広さ | 本体外寸と加工用の作業台のスペースを含め、前後左右にそれぞれ最低1.5m以上の空きスペースが必要です |
||||||||||||||||||||||||||||||||||||
| 安全基準 | レーザークラス4対策 |
||||||||||||||||||||||||||||||||||||
| 保護機能 | 本機は、ハンディ型トーチの使用により生じる人為的なミスを抑制する為に、下記の保護機能を採用しております。
・ガス圧検知センサー(2024.11~) ・トーチ内温度感知センサー ・トーチケーブル保護2重カバー |
||||||||||||||||||||||||||||||||||||
| オプション | ・協働ロボットCRXを実装した自動化システム ※1 ・ダブルワイヤー ※2 ・トリプルワイヤー 通常ワイヤーフィーダー(ワイヤー供給本数1本)が付属品となります、シングル→ダブルワイヤーへ変更したい場合は差額分支払いで入れ替えが可能。又は、本体分の金額支払いで追加が可能です。 ・パトランプ(稼働・レーザー照射中・アラームを色と音で表します) |
||||||||||||||||||||||||||||||||||||
| 保証期間 | 溶接機本体:1年間 発振器:2年間 ※人為的なミスによる破損は対象外となります。例、レンズ交換時にホコリを混入させたなど 修理に7営業日以上かかると判断された場合、1.5kW相当の貸出機を無償で提供します(保証期間内) |
||||||||||||||||||||||||||||||||||||
| 販売開始 | 2022年 12月 |
||||||||||||||||||||||||||||||||||||
| 価格(税別) |
納期・本体価格・仕様はこちらよりお問い合せ下さい。 ※ 設置場所によって陸送費が異なりますので、設置住所を明記してください。 |
F800レンズ(標準)を装着した場合:焦点距離700~800mm 最大スイング幅120mm
F400レンズ(オプション)を装着した場合:焦点距離300~400mm 最大スイング幅60mm
F150レンズ(溶接用焦点レンズ)を装着した場合:焦点距離150mm 最大スイング幅30mm
F800以下のレンズを着用した場合、サビ取りを行うワークとの距離が縮まり、煙や粉塵などの影響で保護レンズの消費が早めるリスクがあります。
■ ファイバーレーザー溶接機 LCW-PRO の価格・お見積りについて
LCW-PRO Sタイプの本体はオープン価格です。出力(1.5kW・2kW・3kW)、ワイヤーフィーダー(シングル・ダブル・トリプル)、オプションの組み合わせに合わせて、個別にお見積りします。本体価格は税別で、搬入設置費は別にかかります。陸送費は設置場所によって変わるため、お見積りのときに設置先の住所をお知らせください。
【本体に付いているもの】
ワイヤーフィーダー1台、溶接ノズル各種、切断用ノズル、洗浄用ヘッドと洗浄用焦点レンズ、保護レンズ5個、保護メガネ2個など(くわしくはLCW 装備品一覧と付属品のページをご覧ください)。クーラント液は納品のときにサービスでお付けします。
【お客様にご用意いただくもの】
単独ブレーカーを新しく付ける電源工事、アシストガス(窒素7,000Lボンベなど)とガス調整器、溶接ワイヤー(本体に付くものは付属品のページでご確認ください)、冷却水11L(精製水など)。本体はブレーカーから3m以内(電線4m以内)に置きます。電線が4m以上必要なときは、追加工事として別にお見積りします。
【ガスの持ち時間の目安】
窒素7m³ボンベ1本で、流量20L/minのときは連続照射で約5.8時間使えます(1日にレーザーを出す時間が合計1時間なら、約5~6営業日分)。くわしくはガス消費量の目安をご覧ください。
【お見積りの取り方】
ページ下のお見積りカートでご希望の出力を選んでください。レーザー館の消耗品・オプション部品と一緒にカートへ入れると、1通の御見積書にまとめてお作りします。補助金を使った導入や、生産性向上要件証明書(原則、受注時=出荷前までにお申し出ください)のご相談も承ります。
■ 出力の選び方(1.5kW・2kW・3kWの比較)
| 項目 | 1.5kW(1500W) | 2kW(2000W) | 3kW(3000W) |
|---|---|---|---|
| 溶接推奨板厚 | 0.3~4.5mm程度 | 0.5~6mm程度 | 1~9mm程度 |
| 裏波能力(すき間・開先なし) | 4.5mm | 6mm | 9mm |
| 切断の推奨最大板厚・鉄(エアーまたは酸素使用時) | 6mm程度 | 8mm程度 | 12mm程度 |
| 切断の推奨最大板厚・アルミ/ステンレス(エアーまたは酸素使用時) | 4mm程度 | 6mm程度 | 8mm程度 |
| 電源(ご用意が必要) | 動力(三相200V)から2線取り出し・30A単独ブレーカー | 動力(三相200V)から2線取り出し・40Aまたは50A単独ブレーカー | 三相200V・60A単独ブレーカー(380V出力の電圧レギュレータが付属) |
| 発電機を使う場合に必要な容量 | 6.5kVA | 9.5kVA | 13.3kVA |
| 外寸(幅×奥行×高さ) | 536×1029×717mm | 600×1050×755mm | 730×1120×855mm(別に変圧器550×450×1150mm) |
| 重量 | 130kg | 130kg | 190kg |
| ワイヤーフィーダー | シングル/ダブル | シングル/ダブル | シングル/ダブル/トリプル |
溶け込みの深さは溶接速度で変わります。ふだん溶接する素材と板厚に合わせてお選びください。迷うときは実際の素材サンプルをお送りいただければ、無料でテスト溶接を行い、加工後のサンプルと動画をお返しします。どの出力でも、本体と作業台のまわりに前後左右それぞれ1.5m以上の空きが必要です。
ガス圧検知センサー
ガス圧をチェックし、ガス圧に異常がある場合はレーザーが照射されないよう制御します。


パトランプ(オプション)
ライトの色変化により、エラーおよび異常の発生状況を確認できる仕様となっており、正常時はグリーンで点灯します。


■ 設置条件・電源工事について
【設置場所条件】
原則として、電源取り出しブレーカーから3m以内(電線4m以内)の位置に本体を設置いたします。
4m以上必要な場合は、追加工事として別途お見積りとなります。
【現地写真のご提供のお願い】
ブレーカー直接、またはストレートタイプのコンセントを推奨いたします。
設置場所の現地写真を事前にお送りいただけますと幸いです。
【出力別 電源仕様(目安)】
| 出力クラス | 電源仕様 | 推奨ブレーカー | 推奨ケーブル |
|---|---|---|---|
| 1.5kWクラス | 動力(三相200V)から2線取り出し | 30A(単独ブレーカー) | 5.5sq / 3C |
| 2.0kWクラス | 動力(三相200V)から2線取り出し | 40Aまたは50A(単独ブレーカー) | 6sq / 3C |
| 3.0kWクラス | 三相 200V | 60A(単独ブレーカー) | 8sq / 5C |
※2.0kWクラスは定格40A想定のため、50Aクラスのコンセント指定となる場合が多いです。
※本表は一般的な現場要件の推奨目安です。配線距離・設置環境・地域規程により増し線が必要になる場合がございます。
■ 特徴(LCW-PRO Sタイプのポイント)
- 1台3役:溶接・切断・洗浄(サビ落とし・塗料はがし・焼け取り)を、レーザーヘッドと焦点レンズの交換で切り替えます。
- 軽くて丈夫なガン:レーザーガンは樹脂製で約0.56kg(新型ガン SUP31T)です。金属製ガンのAタイプより軽く、衝撃にも強いつくりです。
- 水冷式で連続加工時間の制限なし:水冷式(クーラー・ヒーター内蔵)なので、夏場に長時間動かしてもレーザーが安定して出ます。
- 3つの溶接モードとスイング機能:連続・パルス・鱗の3モードがあり、レーザーを左右に振るスイング(ウォブリング)が使えます。最大スイング幅はシングルワイヤーで約6mm、ダブルワイヤーで約8mmです。ダブル・トリプルワイヤーを使うと大きな脚長も取れます(ダブル5~6mm、トリプル6~7mm。トリプルワイヤーは3kW専用)。
- 人為的なミスを抑える保護機能:ハンディ型トーチで起こりがちな人為的なミスを抑えるため、ガス圧検知センサー(ガス圧に異常があるとレーザーを出しません)、トーチ内温度感知センサー、トーチケーブル保護2重カバーを備えています。
- 長いケーブルと多言語パネル:トーチのケーブルは約9mです(オプションで最長20m)。タッチパネル式の操作パネルは、日本語をはじめ多くの言語に対応しています。


■ 生産性向上要件証明書 サンプル
当社取り扱い製品では、対応機種は160万円以上全機種が一般社団法人日本工作機械工業会「生産性向上設備投資促進税制」の対象加工機として認定されています。


■ 溶接について
LCWはファイバーレーザー溶接機です。レーザー溶接機は他の溶接機と比べ溶け込みが深く、素材への歪みが少なく高速で溶接ができるのが特徴です。
亜鉛メッキ鋼板への溶接ではメッキ割れも歪もスパッタの発生を減らしてくれます!TIG溶接と比べ5倍以上の溶接時間を短縮できてしまいます!
溶接可能素材は、鉄、ステン、アルミ、銅、亜鉛メッキ鋼板、チタンなど様々な素材へ溶接可能。
溶接はワイヤーの押し出しに従ってレーザーガンを移動だけ、溶接初心者でも簡単に扱えます。 レーザー光を自動的に左右に振るスイング機能が搭載により最大約5mm前後の肉盛り溶接が可能。ダブル/トリプルワイヤーフィーダーを使用した場合は5mm以上の脚長が可能です(使用ワイヤー径により変化します)。
片面スポット溶接 引張試験成績書(第三者試験機関による)はこちら
【商品説明・施工映像】
【ダブルワイヤーでステンレス溶接】
【ステンレス溶接で箱を作成】
【アルミ溶接で箱を作成】
【鉄・亜鉛メッキ・アルミ・ステンへの角付け溶接】
【亜鉛メッキ鋼板材への溶接】
【0.5mmステンへの溶接】
【鉄4.5mmの溶接】
Hardox 3.2mm厚 溶接


亜鉛メッキ鋼板 1.6mm厚 角R溶接

ステン 0.3mm厚 隅肉溶接

アルミ 2mm厚 角R溶接

SUS 1.5mm厚 重ね溶接(鱗溶接モード)

SUS 4mm厚 隅肉溶接

ボンデ鋼板 2.4mm厚 角R溶接

ボンデ鋼板 2mm厚 隅肉溶接

アルミ 8mm厚 隅肉溶接(強度テスト済み)


■ ほかの溶接(TIG溶接など)との違いと、導入前の注意点
【ほかの溶接とのちがい】
- 溶け込みが深く、素材の歪みが少なく、速く溶接できます。TIG溶接と比べ、5倍以上の溶接時間の短縮が見込めます。
- 亜鉛メッキ鋼板を溶接しても、メッキ割れ・歪み・スパッタが出にくくなります。
- ワイヤーが送り出されるのに合わせてレーザーガンを動かすだけなので、溶接に慣れていない方でも扱えます。
- すき間がある部分も、ワイヤーを使えば溶接できます。目安はシングルワイヤーで約1.5mm、ダブルで約3mm、トリプルで約4.5mmです(ワイヤー径によって変わります)。
- 溶接の強さは、第三者の試験機関による片面スポット溶接 引張試験成績書で公開しています。
【導入前に知っておいていただきたいこと】
- レーザークラス4の機械です。保護メガネなどの保護具に加え、管理区域や遮光カーテンなどの安全対策が要ります(くわしくは「安全へのこだわり」ページへ)。
- 溶接・洗浄・切断のどれにもアシストガスが要ります。切断と洗浄をエアーで行うときは、エアードライヤーと油分・水分を取るフィルターを通したきれいなエアー(JIS B 8392-1 [2:5:2] 以上)が条件です。コンプレッサーはオイルフリー型を推奨し、オイル式は条件付きで使えます。
- フラックス入りワイヤーは使えません(レンズが壊れます)。半自動用のソリッドワイヤーをお使いください。
- 異なる金属どうしは、組み合わせによって結果が変わります。軟鋼とステンレス、軟鋼と亜鉛メッキ鋼板は比較的安定して溶接できますが、鉄とアルミ、アルミと銅の組み合わせはおすすめしません(見た目はつながっても強度が出ないためです)。ご用途の組み合わせは、無料のテスト溶接で確かめます。
- 亜鉛メッキ鋼材を溶接すると亜鉛のヒューム(煙)が出るので、作業場の換気を十分にしてください。
■ 洗浄(錆落とし/塗料剥離)について
洗浄モードではレーザー光を表面に付着している錆や塗料などに当てることで除去できる機能になります。原理としてはレーザー光の熱により蒸発させて吹き飛ばす動作を瞬間的に行っています。サンダーやサンドブラストでの錆、塗料除去には時間も手間もかかってしまいます、レーザークリーニングでは一瞬で錆の除去、塗料除去、黒皮除去、焼け取りが簡単にできてしまいます!
溶接同様にスイング機能が使え最大で70mmまでビーム幅を設定できます。赤サビ、白サビ、塗膜、汚れなどの除去が可能。サビ取時の平均表面温度は90℃~100℃程度になります。

写真:サージタンクの白サビ除去後の写真

【出力によるサビ取り能力の比較】
【屋外でのサビ取り(発電機使用)】
【ホイールの錆び・塗料 除去】
【鉄板の錆び 除去】
【薄錆び 除去】
【黒皮 除去】
■ 切断について
SUNMAX-FL-LCWにはノズル(チップ)を変更することにより切断を行うことができます。鉄の切断には酸素を使用します。鉄以外は窒素を使用。

■ RSD-SUNMAX-FL-LCW 消耗品
サンマックスレーザー消耗品等販売サイト「レーザー館」にてFL-LCW Sタイプ消耗品を販売しております。
保護メガネ、保護面等はFL-LCWオプション品サイトにて販売しております。
■ 溶接ワイヤーについて
溶接ワイヤーは半自動用のソリッドワイヤーを使用して下さい。
使用可能サイズ(ローラーの溝径):0.8mm 1.0mm 1.2mm 1.6mm
0.9mmや1.4mmなどローラーのサイズ外のものは、それに近いサイズのローラーを使用することで使用自体は可能です。例、0.9mmを使用する時に1.0mmローラーの溝を使用することで使用自体は可能です。
注意!フラックス入りワイヤーは使用しないで下さい。レンズを破損させます。
【アルミの場合】
推奨アルミ溶接ワイヤー:[A5356-WY][A5183-WY] 5356は一般的に使用される溶接ワイヤーで自動車などの製品に対して使用されます。5183はアルミワイヤーの中で一番強度があり、造船や製缶などで使用されます。
ワイヤー径は通常1.2mm以上を推奨します。1.2mm以下を使用する際は、ワイヤーチューブを短めに切断していただく(3m以下推奨)、もしくはオプションの3mライナー(チューブ)を使用していただく必要があります
溶接する際は、比較的ワイヤーフィーダーから直線的になるようにしていただくと溶接がしやすいです。
【ダブルワイヤー】
ダブルワイヤーは、ワイヤーを2本出す供給装置(オプション品)です。発振器の出力に応じて溶接できるワイヤー径が異なります。
■ 導入時の講習について
導入には、弊社担当スタッフより一日にわたり講習を行います(導入条件により講習時間や内容が変動します)操作講習メンテナンス安全教育すべて含む時間…5時間・設置時間…1時間(3kw2時間)
※ユーザーによって時間は前後します。

■ ご購入から稼働までの流れ
- ご相談・テスト溶接:お問い合わせフォームからご相談ください。実際の素材サンプルをお送りいただければ、無料でテスト溶接を行い、加工後のサンプルと動画をお返しします。レンタル工房では、FL-LCW 1.5kW・2kW・3kWを使ってお試し加工もできます(有料・完全予約制。初回はスタッフ付きの講習からのご利用です)。
- お見積り:出力・ワイヤーフィーダー・オプションを決め、お見積りカートから御見積書を作ります。設置先の住所と、設置場所の写真を事前にお送りください。
- 電源工事とガスの手配:単独ブレーカーを新しく付け、ブレーカーから3m以内(電線4m以内)に本体を置ける場所をご用意ください。3000W機は、ブレーカーから4m以内に変圧器を置き、そこから4m以内に本体を置きます。窒素などのボンベとガス調整器は、ガス販売店にまとめてご依頼いただくのが確実です。
- 納品・設置・講習:設置は約1時間(3kW機は約2時間)です。そのあと、操作・メンテナンス・安全教育の講習を約5時間行います(お客様によって時間は前後します)。
- 稼働したあと:消耗品はレーザー館でお買い求めいただけます。保守契約もご用意しています。
■ 岐阜・長良工場での組立・調整・検査
本体は中国の協力工場で製造し、岐阜市の自社工場(長良)で最終組立・調整・品質検査を行ってから出荷しています。納品後の修理やメンテナンスも、同じ工場でお受けしています。
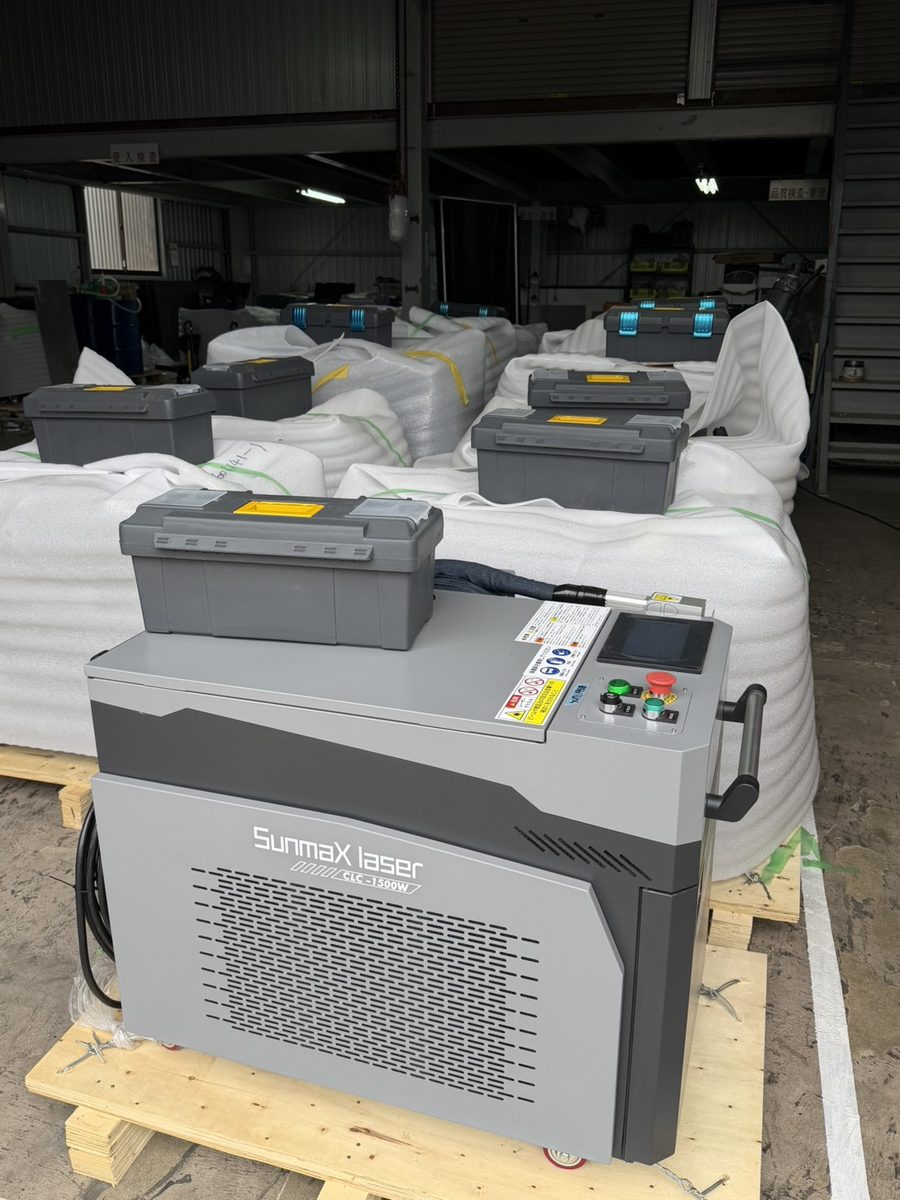
受入検査・品質検査:入荷した機体を1台ずつ確認します
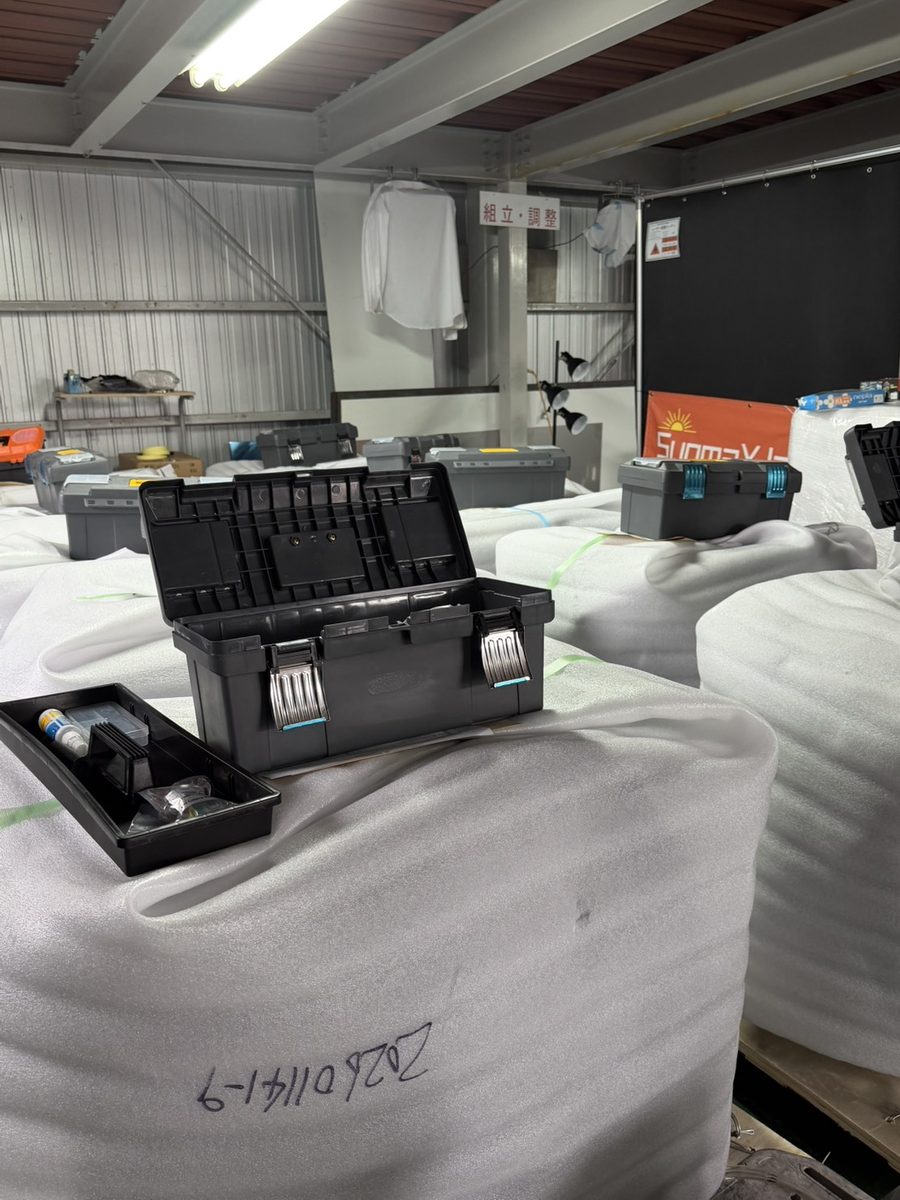
組立・調整:付属品をそろえ、出荷前の調整を行います
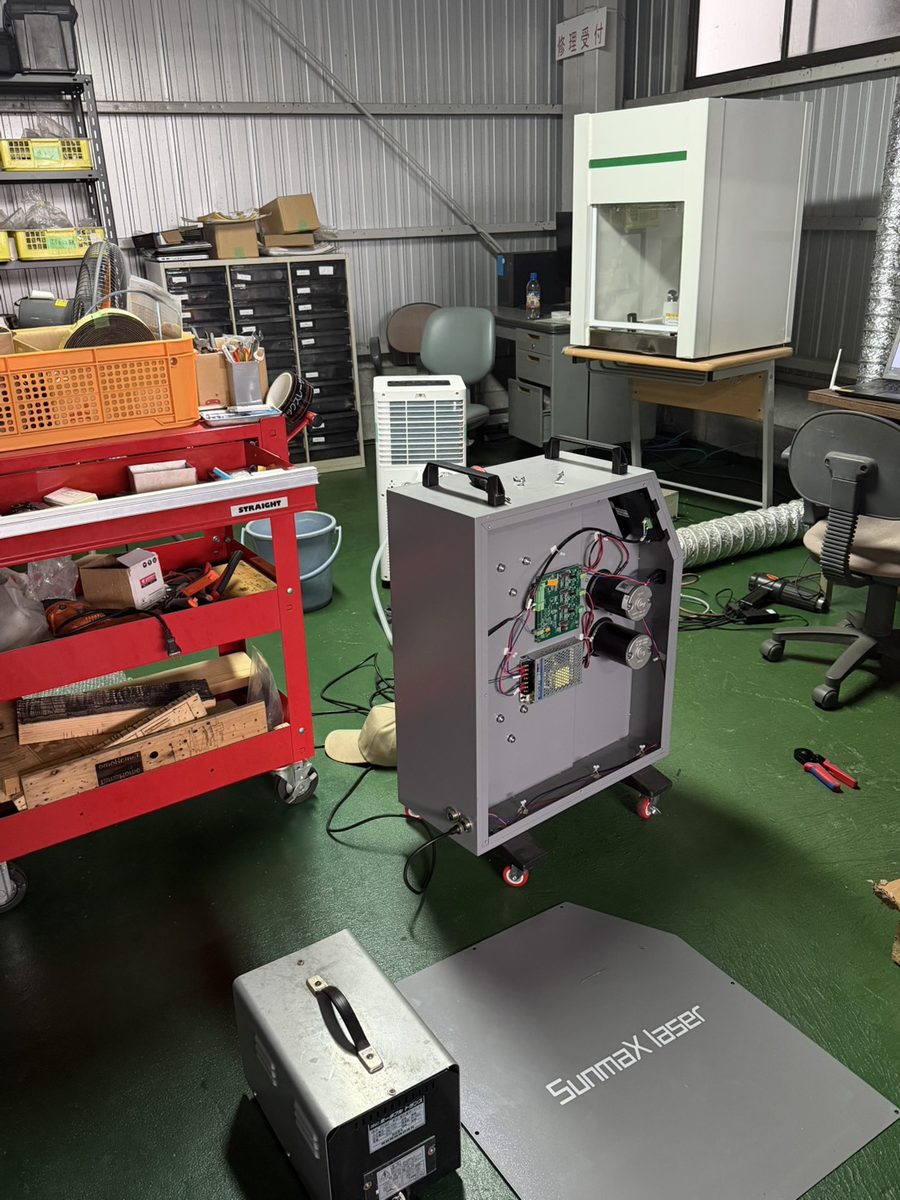
修理・組立作業場:納品後の修理も同じ工場で行います
■ よくある質問
ファイバーレーザー溶接機 LCW-PRO の価格(値段)はいくらですか?
100Vのコンセントで使えますか?
何mmまで溶接できますか?出力はどう選べばよいですか?
購入する前に溶接を試せますか?
本体のほかに用意するものは何ですか?
導入するときの講習や保証はありますか?
SタイプとAタイプは何が違いますか?
- Sタイプ(本ページの機種):最新型です。ガンが樹脂製で軽く、衝撃に強いのが利点です。
- Aタイプ:ガンが金属製で、弊社では旧式の扱いです。金属製のため重く、振動に弱く、光路がずれやすい面があります。
LCW Aタイプ(金属製ガン・旧式の扱い)の仕様
洗浄・サビ落としにもガスは必要ですか?エアーコンプレッサーで代用できますか?
- エアコンプレッサー:オイルフリー推奨(オイル式は条件付きで可。1馬力以上/推奨3馬力・タンク容量30L以上)
- エアー品質:JIS B 8392-1 [2:5:2] 以上(詳しくは仕様表の「エアー使用時の必要設備」をご覧ください)
- エアドライヤー、および油分・水分除去フィルターが必要です
- 圧力制御範囲 0.6~0.8MPa(ガス圧 0.4~0.6MPa)
- エアー出口の最終端は 1/4カプラ(メス) でご用意ください
【重要】エアーが汚れているとどうなりますか?
エアドライヤーや油分・水分除去フィルターは消耗品です。性能が低下したまま使用を続けますと、オイルミストや水分がエアーに混入します。下記の順に被害が進行しますので、定期的な点検・交換をお願いいたします。
- 保護レンズが汚れ、交換頻度が増える(ランニングコスト増)
- 内部の光学部品(焦点レンズ等)まで汚損が及ぶ
- レーザーガン内部に達すると、ガンの全交換が必要になる場合があります
亜鉛メッキ鋼材(亜鉛鉄骨)は溶接できますか?
ワイヤー(溶加材)は必要ですか?シングルとトリプルの違いは?
なお、本体と同時にご購入の場合に限り、動作確認用の軟鋼ワイヤーが付きます(材質・径の変更はできません)。ステンレス・アルミ用や径の違うものは別にお求めください。
設置に必要な電源とブレーカーを教えてください
- 1500W:動力(三相200V)から2線取り出し 30A(電線5.5sq)
- 2000W:動力(三相200V)から2線取り出し 40Aまたは50A(電線5.5sq)
- 3000W:三相200V 60A(電線8sq)
また、発電機をご使用の場合に必要な容量は、1500W機 6.5/2000W機 9.5/3000W機 13.3 KVA でございます。
窒素ボンベとレギュレーターの接続ネジは、どの形状ですか?(ガス販売店に何と伝えればよいですか)
ガス販売店様には「標準の窒素 7,000L ボンベ」とご注文ください。
接続部の規格(ご参考)
- ボンベ側(バルブ出口):W22-14山 右ねじ(雄ねじ)=国内標準の窒素・酸素用口金
- レギュレーター側(入口):W22-14山 右ねじ 袋ナット(雌ねじ)
- レギュレーター出口:Rc1/4 / 二次側 0.2~0.6MPa 調整可
異種金属の溶接(軟鋼×ステンレスなど)は可能ですか?
〇 可能(比較的安定する組み合わせ)
- 軟鋼 × ステンレス
- 軟鋼 × 亜鉛メッキ鋼板(ZAM材含む)
△ 条件次第(要テスト)
- ステンレス × 銅 など、融点・熱伝導率の差が大きい組み合わせ
× 推奨しない組み合わせ
- 鉄系 × アルミ
- アルミ × 銅
実際の素材サンプルをお送りいただければ、無料でテスト溶接を実施し、加工後のサンプルと動画をご返送いたします。
■ LCW 装備品一覧

1,ワイヤーフィーダー 1台
2,ワイヤー用工具袋 1セット
3,工具箱 1セット
2,ワイヤー用工具袋内 一覧
| 画像番号 | 名称 | 個数 |
|---|---|---|
| 2-1 | ワイヤーフィーダー-レーザーガン チューブ | 1本 |
| 2-2 | ワイヤーローラー(他2個はワイヤーフィーダーに装着されてます) | 2個 |
| 2-3 | レンチ | 2個(2種類) |
| 2-4 | ワイヤーパイプ | 2個(2種類) |
| 2-5 | 六角レンチ | 2個(2種類) |
| 2-6 | ワイヤーノズル 0.8 | 1個 |
| ワイヤーノズル 1.0 | 1個 | |
| ワイヤーノズル 1.2 | 1個 | |
| ワイヤーノズル 1.6 | 1個 |
3,工具箱内 一覧
| 画像番号 | 名称 | 個数 |
|---|---|---|
| USBメモリー(取説・設定表・レンズ清掃方法など) | 1個 | |
| 3-1 | 溶接ノズル AS-12 | 1個 |
| 溶接ノズル CS-12 | 1個 | |
| 溶接ノズル ES-12 | 1個 | |
| 溶接ノズル BS-16 | 1個 | |
| 溶接ノズル FS-16 | 1個 | |
| 溶接ノズル Cタイプ | 1個 | |
| 溶接ノズル AS-20D(ダブルワイヤー用) | 1個 | |
| 切断用ノズル | 1個 | |
| 3-2 | 洗浄用焦点レンズ | 1個 |
| 3-3 | 洗浄用ヘッド | 1個 |
| 3-4 | 保護レンズ | 5個 |
| 3-5 | 電源キー | 2個 |
| 3-6 | 本体扉用ロックキー | 4個 |
| 3-7 | 保護メガネ | 2個 |
| 3-8 | RS232Cケーブル・LANケーブル(3kWのみ) | 各1本 |
| 3-9 | エアホース | 1本 |
| 3-10 | 六角レンチセット | 1セット |
| 3-11 | レーザーケーブル保護キャップ | 1個 |
| 3-12 | レンズ清掃用綿棒 | 20本 |
| 3-13 | コントローラー用電池 | 1個 |
| 3-14 | レンズクリーナー | 1個 |
| 3-15 | 小物ケース | 1個 |
| 3-16 | レーザーガンホルダー | 1個 |
■ ※1 協働ロボットCRXについて


部品の短納期化、コロナ禍や人手不足を背景に、”人手によるレーザ溶接を省スペースで自動化したい”というご要望にお応えし、「協働ロボットCRXレーザシステム」をオプションで実装できます。
ロボットが初めてのお客様でも、協働ロボットを使うことでダイレクトティーチ(作業者が手でロボットを押して動かす)という教示方法やタブレットでのアイコン操作が可能です。
「協働ロボットCRXレーザシステム」の詳細は 動画(仮付け、溶接、切断の自動化) をご参照ください。


■ 外部写真


■ Raycus発振器チェックアプリ
Raycus発振器用チェックアプリは下記リンクよりダウンロードしてください。Zipファイルには、アプリとマニュアルが含まれています。解凍にはパスワードが必要です。
Android用
Windowsパソコン用
iPhone版アプリは下記リンクよりダウンロードしてください。(AppStore)
Raycus発振器用チェックアプリ for iPhone
iPhone版アプリ使用方法は以下をご参照ください。
iPhone用
■ RSD-SUNMAX-FL-LCW 加工サンプル

